

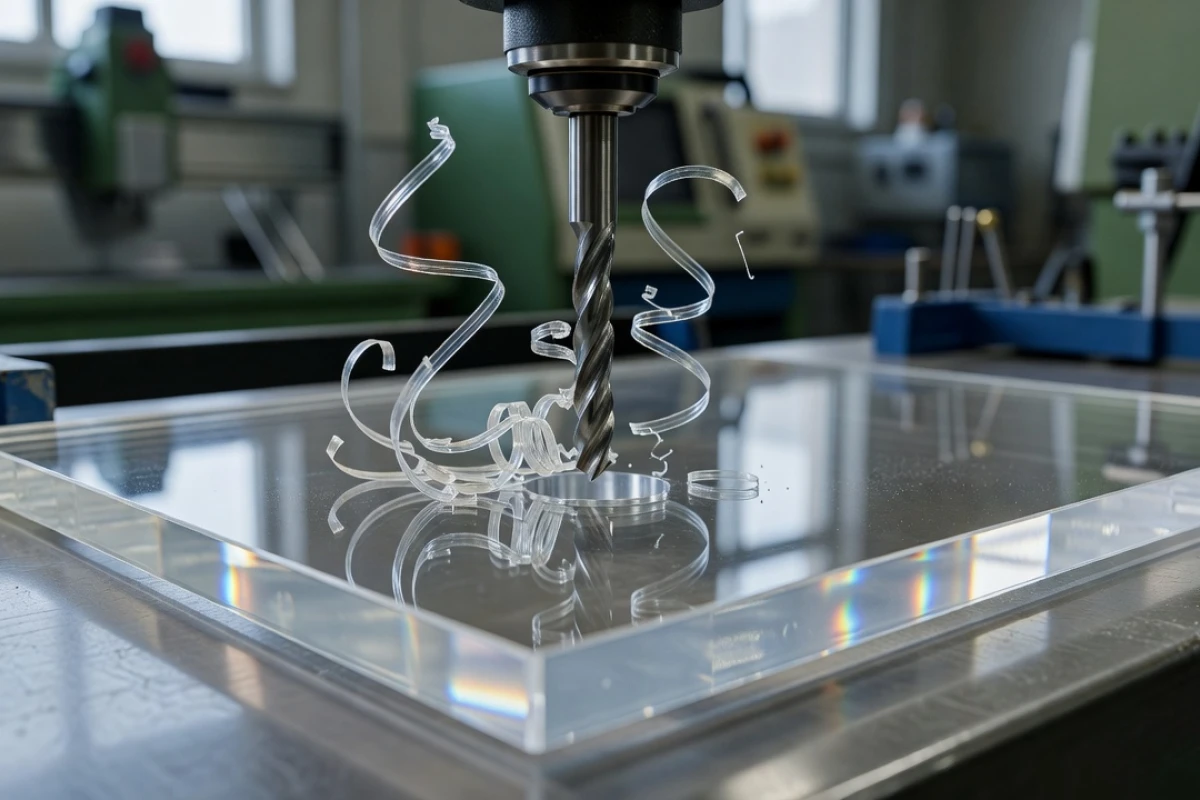
Plexi wylewane lepiej radzi sobie z precyzyjną obróbką mechaniczną niż wytłaczane. Proces produkcji wpływa bezpośrednio na naprężenia wewnętrzne i zachowanie materiału podczas cięcia czy wiercenia. Wybór między tymi wariantami akrylu decyduje o jakości krawędzi, stabilności wymiarowej oraz trwałości elementu w trudnym środowisku przemysłowym.
Jak powstają rodzaje płyt plexi i czym się różnią?
Wersja wylewana powstaje przez polimeryzację ciekłego metakrylanu metylu w formach szklanych. Taki proces zapewnia materiałowi niskie naprężenia wewnętrzne i wysoką jednorodność molekularną. Przekłada się to na lepsze odprowadzanie wióra podczas obróbki ubytkowej. Wersja wytłaczana jest formowana przez przetłaczanie granulatu przez ekstruder. Metoda ta gwarantuje równą grubość arkusza, ale wprowadza do struktury znacznie wyższe naprężenia. W efekcie wylewany akryl zachowuje się przewidywalniej podczas frezowania i grawerowania, nie topiąc się na frezie. W naszej praktyce hurtowej w Bolesławiu dostarczamy płyty plexi dopasowane do konkretnego obciążenia maszyn.
Dlaczego naprężenia wewnętrzne wpływają na cięcie?
Wysokie naprężenia w akrylu wytłaczanym sprzyjają powstawaniu mikropęknięć przy obróbce CNC lub cięciu laserowym. Zjawisko to nasila się szczególnie podczas wiercenia otworów przelotowych blisko krawędzi materiału. Wersja wylewana charakteryzuje się znacznie bardziej rozluźnioną strukturą. Pozwala to na uzyskanie czystej krawędzi bez konieczności wprowadzania dodatkowych operacji wykańczających po frezowaniu. Parametry precyzyjnego cięcia i wiercenia zależą bezpośrednio od konkretnej wersji produktu i wytycznych producenta. Wybór odpowiedniego polimeru pozwala od razu ograniczyć liczbę technologicznych odpadów produkcyjnych.
Kiedy wygrywa stabilność wymiarowa, a kiedy gięcie?
Stabilność wymiarowa wylewanego akrylu sprawdza się przy wymagających aplikacjach technicznych, takich jak szczelne osłony obrabiarek czy wbudowane panele sterowania. Materiał zwyczajnie nie odkształca się w trakcie agresywnej obróbki ubytkowej. Łatwiejsze formowanie termiczne charakterystyczne dla wersji wytłaczanej ułatwia szybkie gięcie na gorąco. Podgrzewanie tego wariantu wymaga niższych temperatur aktywacji i zauważalnie krótszego czasu nagrzewania. Decyzja zakupowa wynika wprost z zaplanowanego cyklu technologicznego w zakładzie. Należy wcześniej określić, czy projekt zakłada głównie plastyczne formowanie cieplne, czy seryjne cięcie na ostro.
Jak chemikalia i temperatura zmieniają wybór materiału?
Ciągła temperatura użytkowania wynosi 82°C dla akrylu wylewanego oraz 71°C dla wytłaczanego. Różnica ta ma kluczowe znaczenie przy projektowaniu barier obok pracujących silników lub przemysłowych nagrzewnic.
| Parametr roboczy | Wersja wytłaczana (XT) | Wersja wylewana (GS) |
|---|---|---|
| Ciągła temperatura pracy | 71°C | 82°C |
| Odporność na łagodne chemikalia | Podstawowa | Podwyższona |
| Podatność na zarysowania pyłem | Wyższa | Nieco niższa |
Wylewany materiał wykazuje podwyższoną odporność na wybrane oleje, smary i łagodne roztwory chemiczne. Bezpośrednio zmniejsza to ryzyko matowienia powierzchni pod wpływem agresywnego chłodziwa warsztatowego. Pył ścierny degraduje z czasem oba warianty, jednak twardsza warstwa zewnętrzna wersji wylewanej lekko spowalnia ten proces.
Gdzie plexi sprawdza się jako osłona przemysłowa?
Przezroczyste przegrody i okienka inspekcyjne wykorzystują wysoką przepuszczalność światła rzędu 92%. Osłony z akrylu dają operatorowi pełną widoczność strefy roboczej przy jednoczesnej barierze przed opiłkami. Bezbarwne elementy kontrolne, takie jak wzierniki układów chłodzenia, bazują na stałej transmisji optycznej bez zniekształceń. Wersja wylewana zachowuje dłuższą żywotność przy ciągłej ekspozycji na drgania sprzętu i lekkie uderzenia. W ramach naszej oferty tworzyw konstrukcyjnych dobieramy parametry fizyczne pod konkretne warunki panujące w hali produkcyjnej.
Jak dobrać format i grubość arkusza do obróbki?
Dostępne formaty robocze i precyzyjne grubości zależą ściśle od wybranej wersji technologicznej produktu. Do produkcji seryjnej na ploterach CNC zamawia się format optymalizujący rozkrój, aby zminimalizować resztki na stole roboczym. Cieńsze arkusze trafiają zazwyczaj do lekkich barier wewnętrznych, podczas gdy grubsze pełnią funkcję samonośnych ścian ochronnych. Przed cięciem całej partii materiału należy zweryfikować specyfikację fizyczną wyrobu. Gwarantuje to uniknięcie błędów związanych z tolerancją grubości, która przebiega nieco inaczej dla techniki wylewania, a inaczej dla ekstruzji.
Jak połączyć środowisko pracy z trwałością osłony?
Analiza procesowa rozpoczyna się od oceny naprężeń mechanicznych, a następnie uwzględnia obciążenia termiczne całego otoczenia. Dla serii realizowanych w warunkach zapylenia i ciągłych oparów olejowych, wylewana wersja akrylu zachowuje dłuższą przejrzystość. Praktycznym przykładem jest budowa przezroczystych rozdzielaczy cieczy – materiał ten sprawniej znosi stały kontakt z płynami eksploatacyjnymi. Stabilna struktura eliminuje problem pęknięć na krawędziach śrub montażowych i chroni przed nagłą awarią przegrody. Jeśli planujesz wyposażenie warsztatu w nowe bariery, warto na początku sprawdzić specyfikację dostępnych tworzyw konstrukcyjnych, aby trafnie dopasować polimer do warunków.
Płyty plexi wylewane mają niższe naprężenia wewnętrzne, dzięki czemu lepiej znoszą cięcie, wiercenie i frezowanie. Wersja wytłaczana łatwiej się formuje, ale gorzej wypada przy precyzyjnej obróbce i w trudniejszych warunkach. O wyborze decydują stabilność wymiarowa, temperatura pracy, kontakt z olejami oraz wymagania co do trwałości osłon i elementów kontrolnych.
FAQ
Kiedy lepiej wybrać plexi wylewane zamiast wytłaczanego?
Plexi wylewane lepiej sprawdza się wtedy, gdy liczy się precyzyjna obróbka, czysta krawędź i mniejsze ryzyko pękania. Jest też korzystniejsze przy elementach narażonych na drgania, kontakt z olejami i wyższą temperaturę pracy.
Dlaczego plexi wytłaczane częściej pęka podczas wiercenia?
Plexi wytłaczane ma zwykle wyższe naprężenia wewnętrzne, które sprzyjają mikropęknięciom przy wierceniu i cięciu. Problem rośnie szczególnie przy otworach blisko krawędzi oraz przy obróbce CNC.
Do jakich zastosowań technicznych nadaje się plexi wylewane?
Plexi wylewane nadaje się na osłony maszyn, okienka inspekcyjne, wzierniki i proste elementy kontrolne. Dobrze pracuje tam, gdzie ważna jest przejrzystość, stabilność wymiarowa i odporność na typowe warunki warsztatowe.
Czy plexi wylewane lepiej znosi temperaturę i chemię niż wytłaczane?
Plexi wylewane zwykle lepiej znosi podwyższoną temperaturę ciągłą i ma wyższą odporność na łagodne chemikalia, oleje oraz smary. Dzięki temu dłużej zachowuje przejrzystość i mniejsze ryzyko matowienia w środowisku przemysłowym.
Jak dobrać grubość arkusza plexi do obróbki seryjnej?
Grubość arkusza trzeba dobrać do obciążeń mechanicznych, sposobu mocowania i ograniczeń maszyny. Cieńsze płyty stosuje się do lekkich osłon, a grubsze do elementów samonośnych i bardziej wymagających przegrod.